Стыковка и сварка шпунта Ларсена
Когда проектная длина больше поставочной, шпунтины удлиняют сваркой. Разбираем, где можно ставить стык, как его готовят и варят, как проверяют шов и что происходит со стыком при вибропогружении и извлечении.
Стыковка шпунта Ларсена: когда она нужна
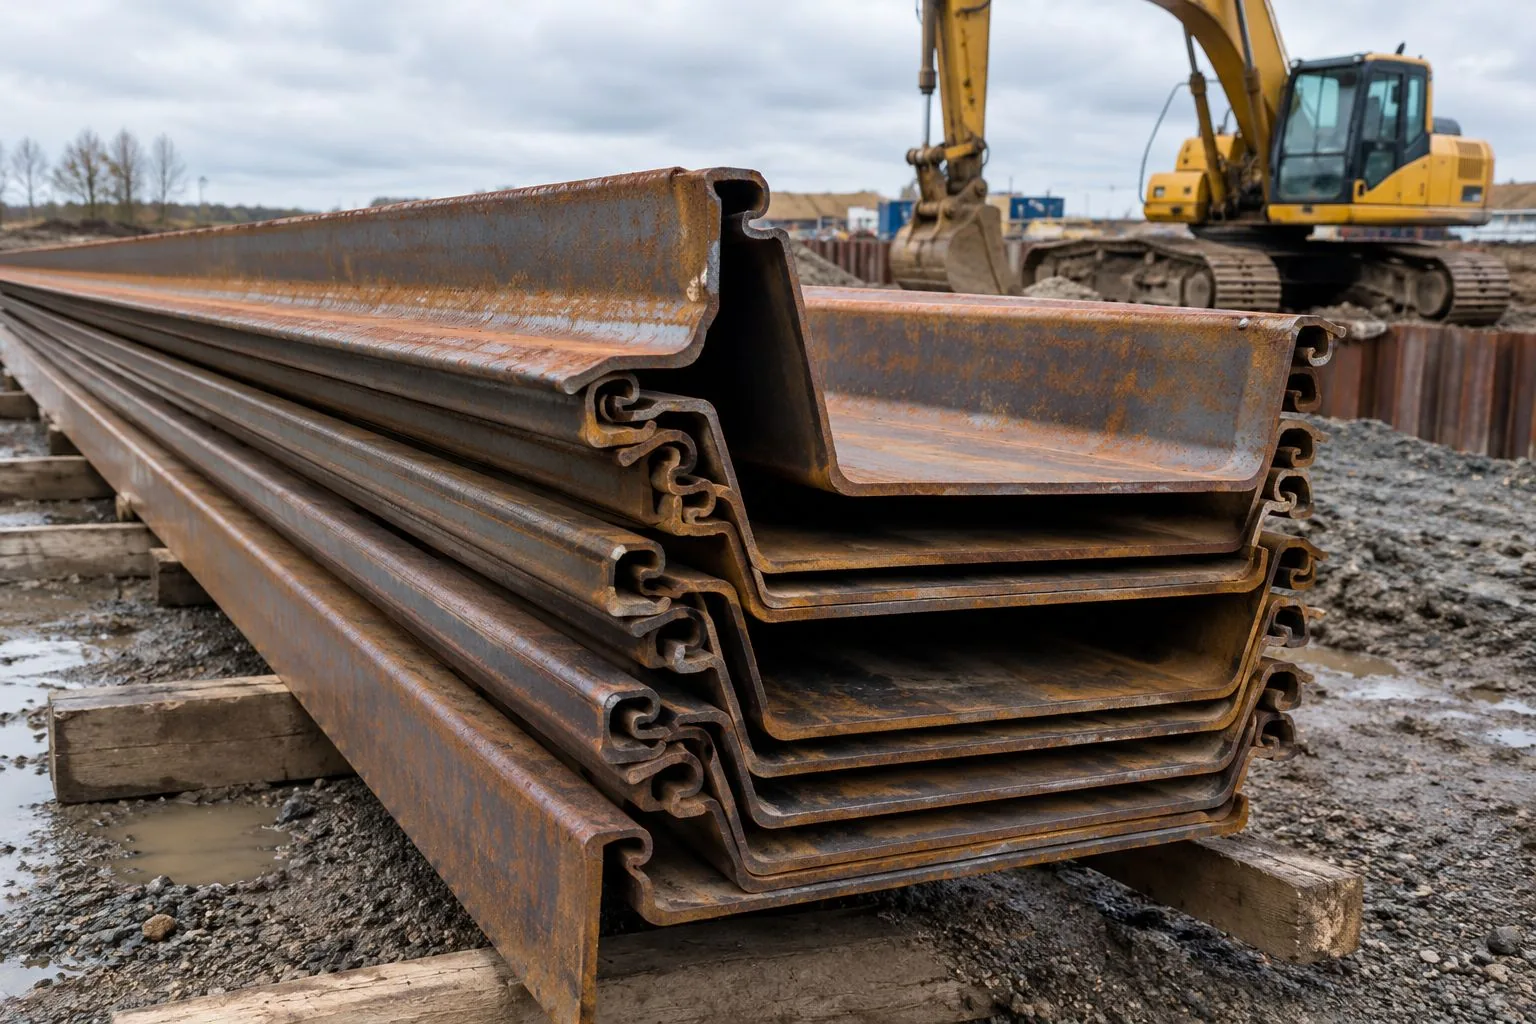
Стыковка шпунта Ларсена — это удлинение шпунтины сваркой двух и более секций одного профиля. Её делают, когда проектная длина больше той, что есть у поставщика или в аренде. Новый Л5-УМ по ТУ производителя катают длиной до 24 м, но на практике сварка нужна чаще, чем кажется:
- оборотный Л4 и Л5 на складах короче проектной длины или с обрезанными концами;
- длинный металл сложно перевезти и разгрузить на стеснённой площадке, и его возят секциями;
- по результатам изысканий или пересчёта заделка ниже дна увеличилась, и шпунтину нужно удлинить;
- конец шпунтины повреждён при прошлом погружении, его отрезают и наваривают новую секцию.
Сварной стык — всегда слабое место по сравнению с целым прокатом. Хорошо выполненный, он не уступает сечению, плохой — ломается при вибропогружении или рвётся при извлечении. Поэтому сварка шпунта Ларсена требует того же внимания, что и выбор профиля. Сортамент профилей и наши работы с ними собраны на странице шпунт Ларсена: профили, погружение и извлечение.
Где размещать стык шпунтины
Место стыка определяет проектировщик по эпюре изгибающих моментов из расчёта ограждения. Общие правила такие:
- Вне зоны максимального момента. У консольной стенки это район дна котлована и чуть ниже, у раскреплённой — уровни распорок и пролёты между ними. Стык переносят туда, где момент заметно меньше расчётного.
- Вразбежку. Стыки соседних шпунтин разносят по высоте, чтобы в одном горизонтальном сечении стенки не оказались все швы. Шаг разбежки задаёт проект.
- С учётом погружения. Стык не должен попадать в зону захвата вибропогружателя у верхнего конца — там наибольшие динамические нагрузки при погружении и извлечении.
- С учётом грунтов. Если ниже по разрезу плотный слой или насыпь с обломками, шов, проходящий через неё, работает в худших условиях; в таком грунте обычно бурят лидер.
Способы удлинения шпунта
| Конструкция | Как выполняют | Когда уместна |
|---|---|---|
| Стык встык с полным проваром | торцы с разделкой кромок, шов по всему сечению: полка, стенки, замки | стык в зоне малых моментов, временное ограждение |
| Стык встык с накладками | стыковой шов плюс накладки на полку, иногда на стенки | основной вариант для ответственных стенок и оборачиваемого металла |
| Наращивание на месте | верхнюю секцию приваривают к частично погружённой шпунтине | исключение: недостаточная длина выявлена в процессе работ |
Соединять секции разных профилей, например Л5 с Л5-УМ, нельзя: у них разная ширина и геометрия замков, и стык не будет ни соосным, ни прочным. Секции одного профиля разного года выпуска и износа тоже стоит сначала сравнить по толщине: если одна секция заметно тоньше, стык рассчитывают по меньшей толщине.
Подготовка шпунтин к сварке
- Торцы. Обрезают перпендикулярно оси — того же требует ГОСТ 4781-85 для поставочного металла. Рваные и смятые концы оборотного шпунта отрезают до целого сечения.
- Кромки. Под стыковой шов с полным проваром делают разделку кромок по толщине полки и стенок. У Л5 и Л5-УМ полка 21–23 мм, стенки 11 мм — разделка разная, это учитывают в технологии.
- Зачистка. Кромки и прилегающий металл очищают от ржавчины, окалины, грунта и краски до металлического блеска.
- Сборка. Секции укладывают на ровный стенд или кондуктор, выставляют соосно по полке и замкам, прихватывают. Кривизну проверяют до сварки: ориентир ГОСТ 4781-85 — не более 3 мм на 1 м.
- Замки. Совмещают особенно тщательно: смещение замка на стыке даже на несколько миллиметров не даст соседней шпунтине пройти по нему в грунте.
Сварка стыка и накладки
Шпунт варят ручной дуговой сваркой покрытыми электродами или механизированной сваркой в защитном газе. Материалы подбирают по марке или классу прочности стали из сертификата: для сталей типа Ст3 и классов 240–270 обычно применяют электроды типов Э42А–Э46, для классов 345–355 — Э50А по ГОСТ 9467. Технологию — разделку, режимы, порядок наложения швов, подогрев при минусовой температуре — фиксируют в технологической карте или ППР.
Порядок обычно такой: сначала стыковой шов по полке и стенкам, затем по замкам, затем накладки. Шов по замку не должен заходить в полость замка: наплыв внутри не даст пройти шаблону и соседней шпунтине. Накладки ставят на полку, а по проекту и на стенки, с обваркой по контуру. Их размещают так, чтобы они не мешали сцеплению замков и захвату, а нижнюю кромку накладки скашивают — так она меньше цепляет грунт при погружении.
Сварку ведут сварщики, аттестованные на соответствующий вид работ. Каждый стык записывают в журнал сварочных работ с номером шпунтины, датой и фамилией сварщика — по этой записи стык находят при приёмке и при последующем извлечении.
Контроль сварного стыка
| Проверка | Чем | Что недопустимо |
|---|---|---|
| Внешний вид шва | визуальный и измерительный контроль | трещины, непровары, прожоги, подрезы, незаваренные кратеры |
| Размеры шва и накладок | шаблоны сварщика, линейка | отклонение от технологической карты |
| Соосность и кривизна | струна или рейка по длине шпунтины | излом на стыке, кривизна сверх допуска |
| Замок | шаблон длиной 2 м (СП 45.13330.2017, п. 12.1.15) | шаблон не проходит стык |
| Внутренние дефекты | ультразвуковой контроль — если требует проект | дефекты сверх норм проекта |
Шпунтину с дефектным стыком в стенку не ставят до исправления: вырубают дефектный участок шва и переваривают, после чего контроль повторяют. Результаты контроля прикладывают к исполнительной документации.
Типичные дефекты стыков и их последствия
Почти все аварии со сварными шпунтинами сводятся к нескольким повторяющимся ошибкам. Их видно ещё на стенде, если знать, куда смотреть.
| Дефект | Причина | Последствие |
|---|---|---|
| Излом оси на стыке | сборка без стенда, на неровном основании | шпунтина уходит от вертикали, замок соседней расходится |
| Смещение замка | секции не выставлены по замкам | соседняя шпунтина не проходит стык и встаёт выше отметки |
| Наплыв в полости замка | шов заведён внутрь замка | заклинивание замка, разрыв при погружении |
| Непровар по толщине полки | без разделки кромок, мало проходов | трещина от вибрации, разрыв при извлечении |
| Трещины в шве | мороз без подогрева, сырые электроды, не та марка | шов разрушается при первом погружении |
| Накладка поперёк хода | тупая нижняя кромка, накладка выступает за профиль | шпунтина цепляет грунт, растёт время вибрации |
Большинство этих дефектов не требует сложного оборудования для обнаружения: достаточно струны, шаблона длиной 2 м и внимательного осмотра. Проверка занимает минуты, а вынимать разошедшуюся пару или оставленную в грунте нижнюю секцию — часы работы техники и пересогласование с проектировщиком.
Составной шпунт при вибропогружении
Вибропогружатель передаёт на шпунтину высокочастотные циклические нагрузки, и сварной стык за одно погружение испытывает тысячи циклов нагружения. Шов с непроваром или трещиной на этом этапе разрушается первым. Поэтому составной шпунт погружают только после контроля стыков, а в плотных грунтах — в лидерные скважины, чтобы сократить время вибрации.
Длинная составная шпунтина тяжелее и гибче: Л5-УМ длиной 24 м весит около 2,7 т. Её подъём и заводку в замок предыдущей закладывают в ППР. Мы погружаем шпунт заказчика, в том числе составной, высокочастотным вибропогружателем PTC 7 на экскаваторе; с лидером — 40–60 шпунтин длиной 12 м за смену. Подробнее о технике — в разделе вибропогружение шпунта и труб.
Стык при извлечении шпунта
При извлечении шов работает на растяжение вместе с вибрацией. По СП 45.13330.2017 (п. 12.1.17) расчётное усилие извлечения принимают с коэффициентом 1,5 к пробному, а скорость подъёма ограничивают 3 м/мин в песках и 1 м/мин в глинах. Если стык не равнопрочен сечению, шпунтина рвётся по шву, и нижняя секция остаётся в грунте.
Чтобы этого не случилось, на оборачиваемом шпунте стыки делают с накладками, а перед извлечением сверяют журнал сварочных работ: где стыки, у каких шпунтин, нет ли среди них сомнительных. Перед нашим выездом заказчик снимает обвязку и наваренные элементы крепления, при необходимости даёт сварщика вырезать проушины. Порядок работ — в разделе извлечение шпунта Ларсена.
Наращивание шпунта на месте
Иногда недостаточная длина выясняется в процессе: шпунтина дошла до верха, а до проектной отметки низа ещё не хватает. Тогда к погружённой части приваривают верхнюю секцию и продолжают погружение. Это допустимо, но с оговорками: варить приходится в вертикальном положении, соосность выставлять сложнее, стык оказывается в верхней части стенки, где при погружении и извлечении наибольшие нагрузки. Такой вариант согласуют с проектировщиком.
Обратная ситуация — шпунтина встала выше отметки. Резать её по верху без согласования нельзя: проектировщик сначала решает, достаточно ли фактической заделки. В плотных грунтах такой отказ обычно лечат не сваркой, а лидерным бурением до погружения.
Стыки на оборотном шпунте
Шпунт, который уже прошёл несколько объектов, часто приходит со старыми стыками неизвестного качества. При входном контроле такие шпунтины отмечают отдельно: смотрят, где стык, есть ли накладки, нет ли трещин по шву и излома оси. Шпунтину со стыком в зоне максимального момента по новому проекту лучше поставить в другое место раскладки или отбраковать.
Для договора поставки или аренды полезно сразу оговорить допустимое число стыков на шпунтину и требования к ним. Мы работаем на материале заказчика и подскажем поставщиков нового и б/у шпунта. Если ограждение нужно целиком — с разработкой котлована и креплением, — смотрите раздел шпунтовое ограждение котлована под ключ. Цены на погружение и извлечение Л4, Л5 и Л6 — на странице шпунт Ларсена: стоимость работ.
Стыковать или заказать шпунт целой длины
Целая шпунтина всегда надёжнее составной, но не всегда доступна и не всегда дешевле. При выборе сравнивают несколько факторов:
- Наличие металла. Новый прокат нужной длины может прийти позже, чем оборотный металл, который уже есть у арендодателя. Тогда ждать дороже, чем сварить.
- Стоимость стыка. В неё входят резка и подготовка торцов, сварка, накладки, контроль и время на стенде. На сотнях шпунтин это заметная строка сметы.
- Логистика. Длинный металл требует длинномера и места для разгрузки и раскладки. В городе это иногда решающий довод в пользу секций со сваркой на площадке.
- Оборачиваемость. Составной шпунт после извлечения можно снова разрезать по стыку под другой объект, а можно оставить длинным — это вопрос к владельцу металла.
Решение обычно принимают вместе: проектировщик — по месту и конструкции стыка, генподрядчик — по срокам и стоимости, поставщик — по наличию металла.
Сварка шпунта зимой
При минусовой температуре сварку не прекращают, но выполняют по технологии, записанной в ППР. Чем толще металл и прочнее сталь, тем строже требования: у полки Л5-УМ толщиной 23 мм кромки при морозе остывают быстро, и без подогрева в шве растёт риск трещин. Обычные меры:
- подогрев кромок перед сваркой по режиму технологической карты;
- укрытие места сварки от ветра, снега и дождя;
- сушка электродов и хранение их в тепле;
- удаление льда и снега с кромок и прилегающего металла.
Само погружение зимой тоже идёт: мёрзлый слой 1–1,5 м вибрацией не проходится, поэтому по оси стенки бурим лидер на глубину промерзания. При морозе ниже −15 °C к цене погружения применяем коэффициент ×1,1, он фиксируется в КП.
Чек-лист перед погружением составного шпунта
- Есть технологическая карта на сварку и раскладка шпунтин с положением стыков.
- Все стыки записаны в журнал сварочных работ и прошли визуальный и измерительный контроль.
- Если проект требует ультразвукового контроля — есть его заключение.
- Замки на стыках проходят шаблоном длиной 2 м.
- Стыки отмечены краской на шпунтине — так их видно при погружении, а потом при извлечении.
- Соседние шпунтины в раскладке имеют стыки на разной высоте.
- Продумана подача длинных шпунтин к вибропогружателю и место их раскладки.
Когда эти пункты закрыты, составной шпунт погружается так же, как целый. Для расчёта лидера, погружения и извлечения пришлите проект ограждения с раскладкой и изыскания — ответим за день.
Вопросы и ответы: стыковка шпунта Ларсена
Не нашли ответ? Инженер ответит по вашему проекту.
Можно ли сваривать шпунт Ларсена?
Да, горячекатаный шпунт из углеродистых и низколегированных сталей хорошо сваривается. Положение и конструкцию стыка задаёт проект ограждения, а сварку ведут аттестованные сварщики с контролем шва. Произвольная сварка «на глаз» на площадке — частая причина разрыва шпунтины при погружении или извлечении.
Где нельзя делать стык шпунтины?
В зоне максимальных изгибающих моментов — обычно в районе дна котлована и ярусов распорок, точное место видно по эпюре моментов из расчёта. Нельзя также собирать стыки соседних шпунтин в одном уровне: их разносят по высоте, чтобы в стенке не было сплошного ослабленного сечения.
Нужны ли накладки на стык шпунта?
Чаще всего да: стыковой шов с полным проваром дополняют накладками на полку, чтобы стык был не слабее целого сечения. Накладки размещают так, чтобы они не мешали сцеплению замков, захвату вибропогружателя и прохождению шпунтины в грунт.
Какими электродами варят шпунт?
Тип электрода подбирают по марке или классу прочности стали из сертификата: для сталей типа Ст3 и класса 240–270 — электроды типов Э42А–Э46, для сталей класса 345–355 — Э50А по ГОСТ 9467. Технологию и материалы фиксируют в ППР или технологической карте на сварку.
Как проверяют сварной стык шпунта?
Каждый шов проходит визуальный и измерительный контроль: размеры, отсутствие трещин, непроваров, подрезов и наплывов. Ультразвуковой контроль выполняют, если его требует проект. Замок после сварки проверяют шаблоном, чтобы наплыв не мешал сцеплению с соседней шпунтиной.
Можно ли нарастить шпунт, который уже погружён?
Технически можно: верхнюю секцию приваривают к погружённой части и продолжают погружение. Но варить приходится в вертикальном положении, на весу, с меньшим контролем соосности. Поэтому такой вариант применяют как исключение, по согласованию с проектировщиком, а основной способ — сварить шпунтину на всю длину до погружения.
Чем опасен плохой стык при извлечении?
При извлечении стык работает на растяжение, а усилие по СП 45.13330.2017 принимают с коэффициентом 1,5 к пробному. Если шов не выдержит, нижняя часть шпунтины останется в грунте, и её придётся оставить или вынимать отдельно. Поэтому стыки на оборачиваемом шпунте делают равнопрочными.
Документы и гарантии
Всё, что нужно ПТО и бухгалтерии генподрядчика.
- Фиксированная цена за метрЦена в договоре не меняется после выезда.
- НДС 22% и ЭДОСчёт-фактура, УПД, любой оператор ЭДО.
- Член СРОСвидетельство на буровые работы по запросу.
- Работаем официальноООО «ФИРМА-СТРОЙ», реквизиты в договоре и на сайте.
- Исполнительная документацияЖурнал бурения, акты скрытых работ.
- Замена техники при поломкеСвоя база и ремонтный цех, график не переносим.
Пришлите проект — КП с ценой за метр будет у вас сегодня
Укажите имя и телефон. Схему свайного поля, ППР или фото площадки приложите сразу или пришлите в мессенджер.
- Перезваниваем за 15 минут, ежедневно 9:00–21:00
- Подача техники на следующий день
- Договор, НДС 22%, ЭДО